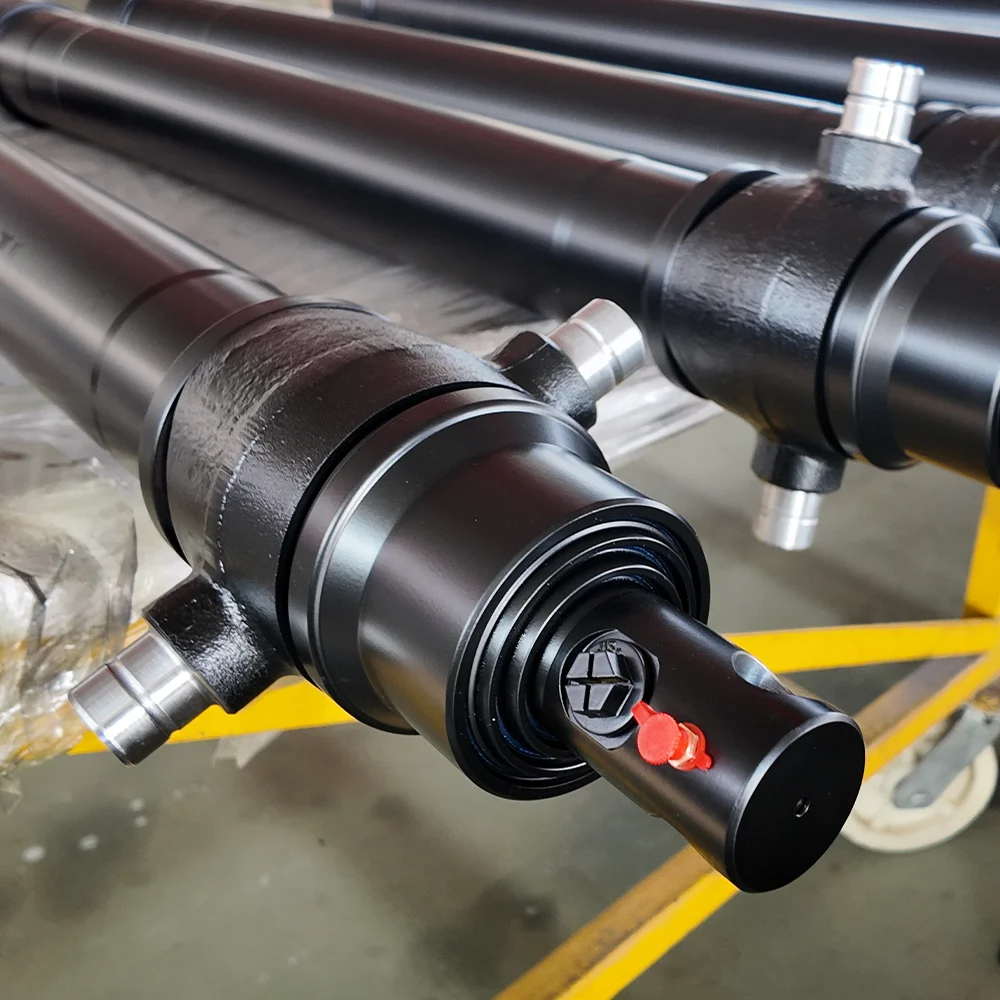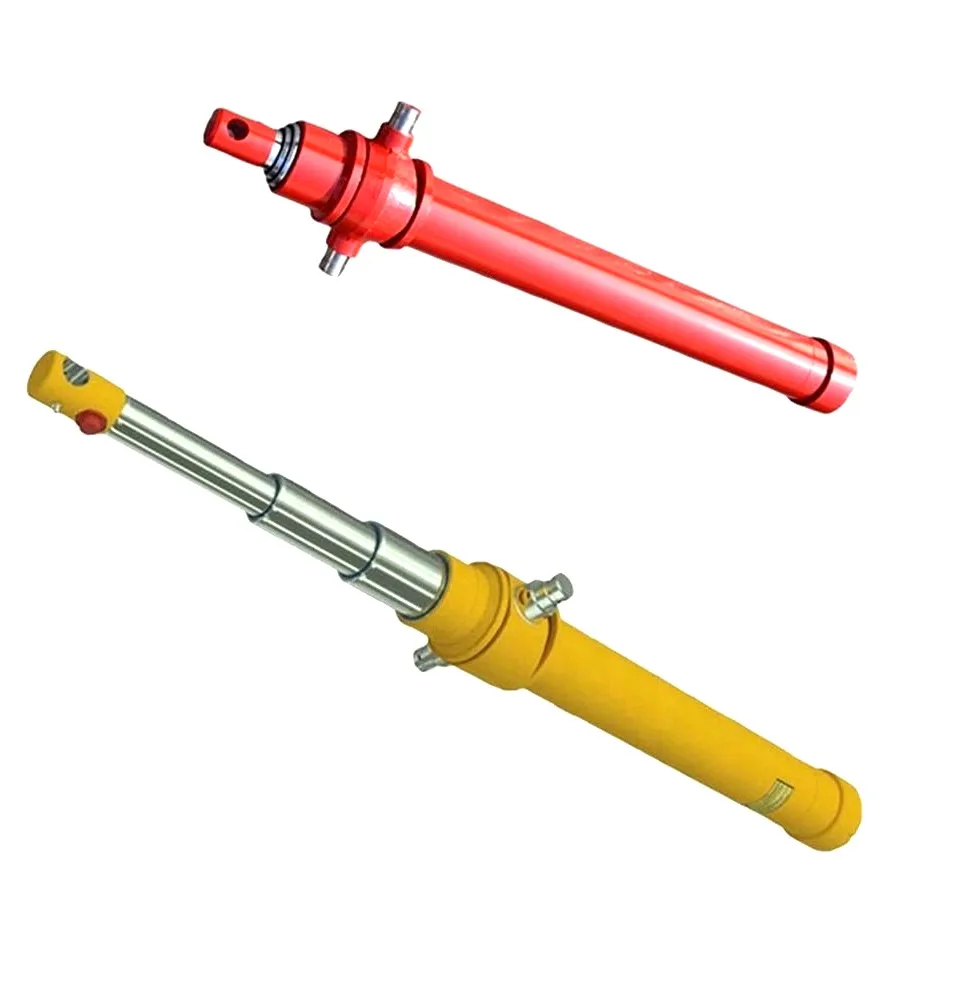
Amikorhidraulikus hengerekmeghibásodás esetén a helyszíni technikusok ösztönösen belenéznek a henger belsejébe – ellenőrzik a dugattyútömítéseket, a rudak krómját és az ablaktörlő gyűrűket. Mégis, az olyan nagy igénybevételt jelentő mobil gépeknél, mint a kotrógépek, bányászati lapátok, szemétcsomagoló gépek és csuklós rakodógépek, a nem tervezett hengercserék akár 40%-át a rögzítési forgáspontok katasztrofális mechanikai meghibásodása okozza: a rúdszem, az alaphézag vagy a csapszeg furatai.
A befagyott, akasztós vagy ovális forgócsap rögzíti a csuklócsuklókat, súlyos oldalirányú hajlítónyomatékokat idéz elő a dugattyúrúdon, és felgyorsítja a fej tömszelencéjének szivárgását. Ez a mérnöki útmutató részletesen ismerteti a csapszemek kopásának alapvető mechanikáját, a kriminalisztikai diagnosztikát az epedés és a kopáskorrózió megkülönböztetésére, valamint a kohászati referenciaértékeket a nagy teherbírású perselyek és edzett ötvözet csapok kiválasztásához.
| Hiba mód | Fizikai kiváltó ok | Vizuális / hallható aláírás |
|---|---|---|
| Ragasztó Galling | Fém-fém mikrohegesztés szélsőséges nyomás alatti kenésveszteségtől | Mély hosszanti bevágások a tűn; magas hangú csikorgás artikuláció közben; lefoglalt tű |
| Borongós korrózió | Mikro-oszcillációk (<100 um), amelyek erős vibráció hatására megtörik a védő oxidfilmet | Finom vörösesbarna (kakaó) por vagy fekete iszap, amely a gombostűszemből sírás; gödör érintkező lapok |
| Furat ovalizálás (szem megnyúlás) | Az alapacél folyáshatárát meghaladó pulzáló lökésterhelések milliós ciklusokban | A szem furat átmérője >0,5 mm-rel kinyúlik a kerekből; túlzott mechanikus csörömpölés irányváltáskor |
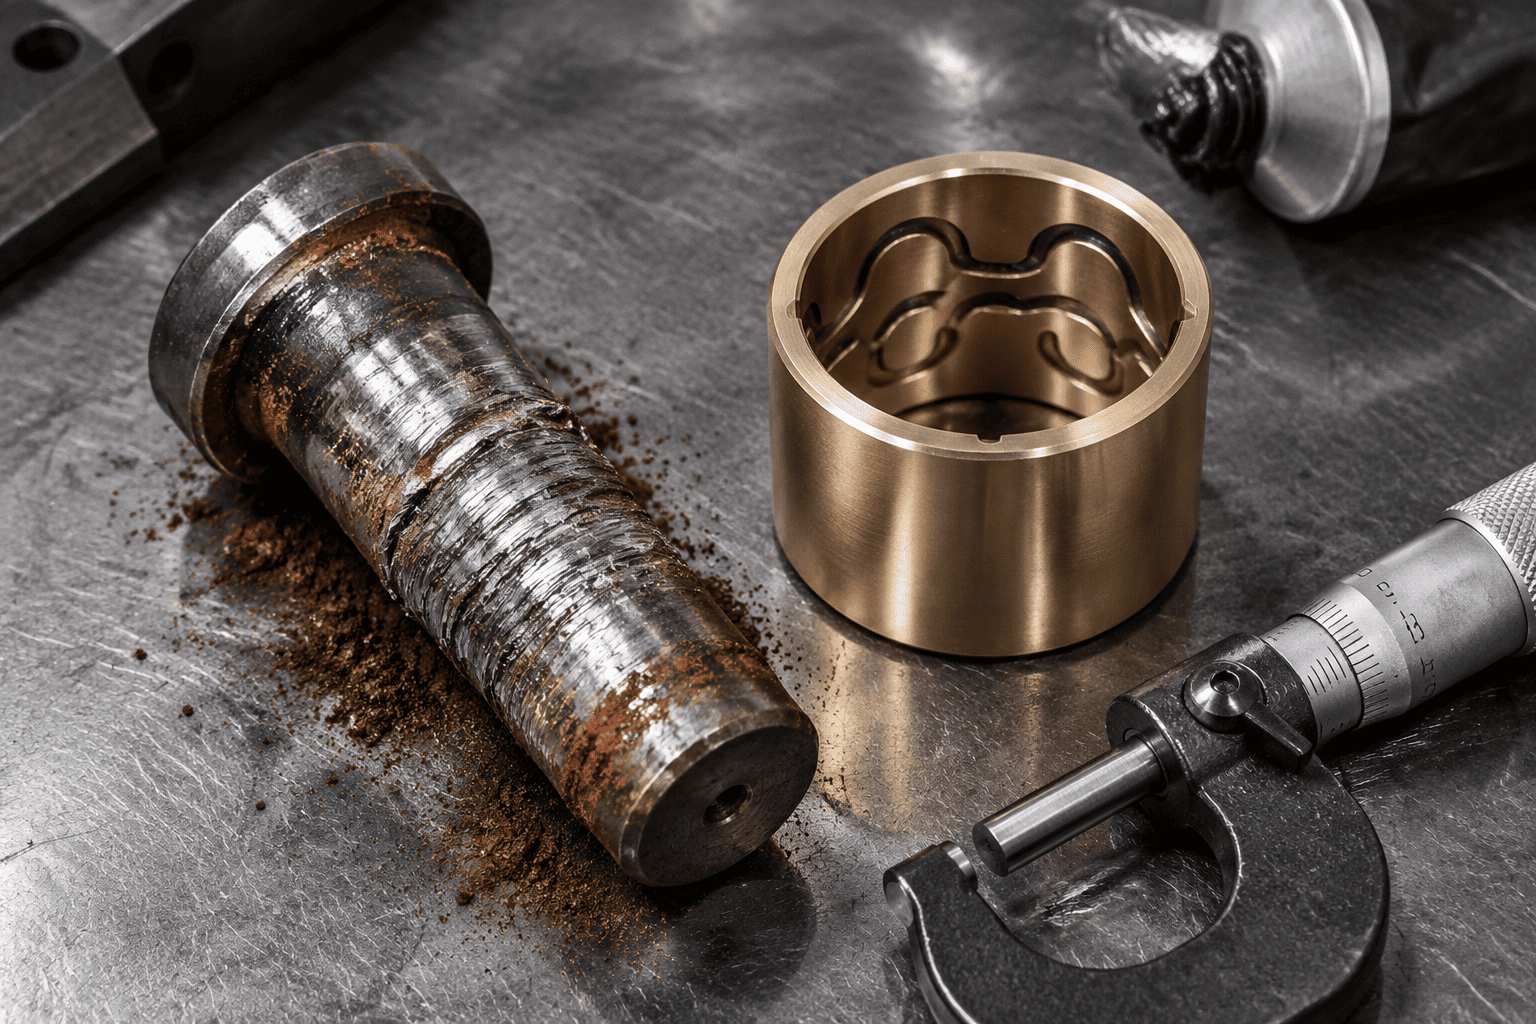
Amikor egy kotrógép kanálhidraulikus hengeráttöri a sűrű agyagot vagy kőzetet, a csapon és a perselyen keresztüli érintkezési nyomás könnyen meghaladja a 80-100 MPa-t (11 600-14 500 psi). Ha a kenőzsír film elromlik, az acélcsap és az acélrúdszem mikroszkopikus felületi szennyeződései közvetlenül érintkeznek. A súrlódás azonnal 800°C-ot meghaladó helyi hőt hoz létre, ami mikrohegesztési varratok kialakulását okozza, és az alapanyagból darabokat szakít le. Órákon belül a gombostű szilárdan megragad a kapcson belül.
A nagyfrekvenciás vibrációs berendezésekben, mint például az útvágók és a hidraulikus kalapácsok, a forgócsap apró (50 mikronnál kisebb) mikromozgásokon megy keresztül folyamatos terhelés mellett. Ez a mikrodörzsölő eltávolítja a zsírt, porrá törve a mikroszkopikus acélszemcséket. Mivel ezek a frissen nyírt acélrészecskék a levegőben oxidálódnak, kemény vas-oxidot (Fe2O3) képeznek, és csiszoló vörös polírozó csíkot hoznak létre, amely túlméretesre csiszolja a tűszemet.
Az egyrészes kovácsolt rúdszemeknél és a hegesztett alaplemezeknél a folyamatos irányított kalapálás hatására a kerek csapfurat tartósan megnyúlt ellipszissé válik. Amint a hézag meghaladja a 0,8 mm-t (0,030"), a dinamikus lökésterhelések exponenciálisan felerősödnek, és végül karikakifáradási repedéseket okoznak a szem 3 órás és 9 órás feszültségkoncentrációs sarkainál.
A megfelelő persely-architektúra kiválasztása 1000 óra és 10 000 óra problémamentes forgási élettartam közötti különbséget jelenti:
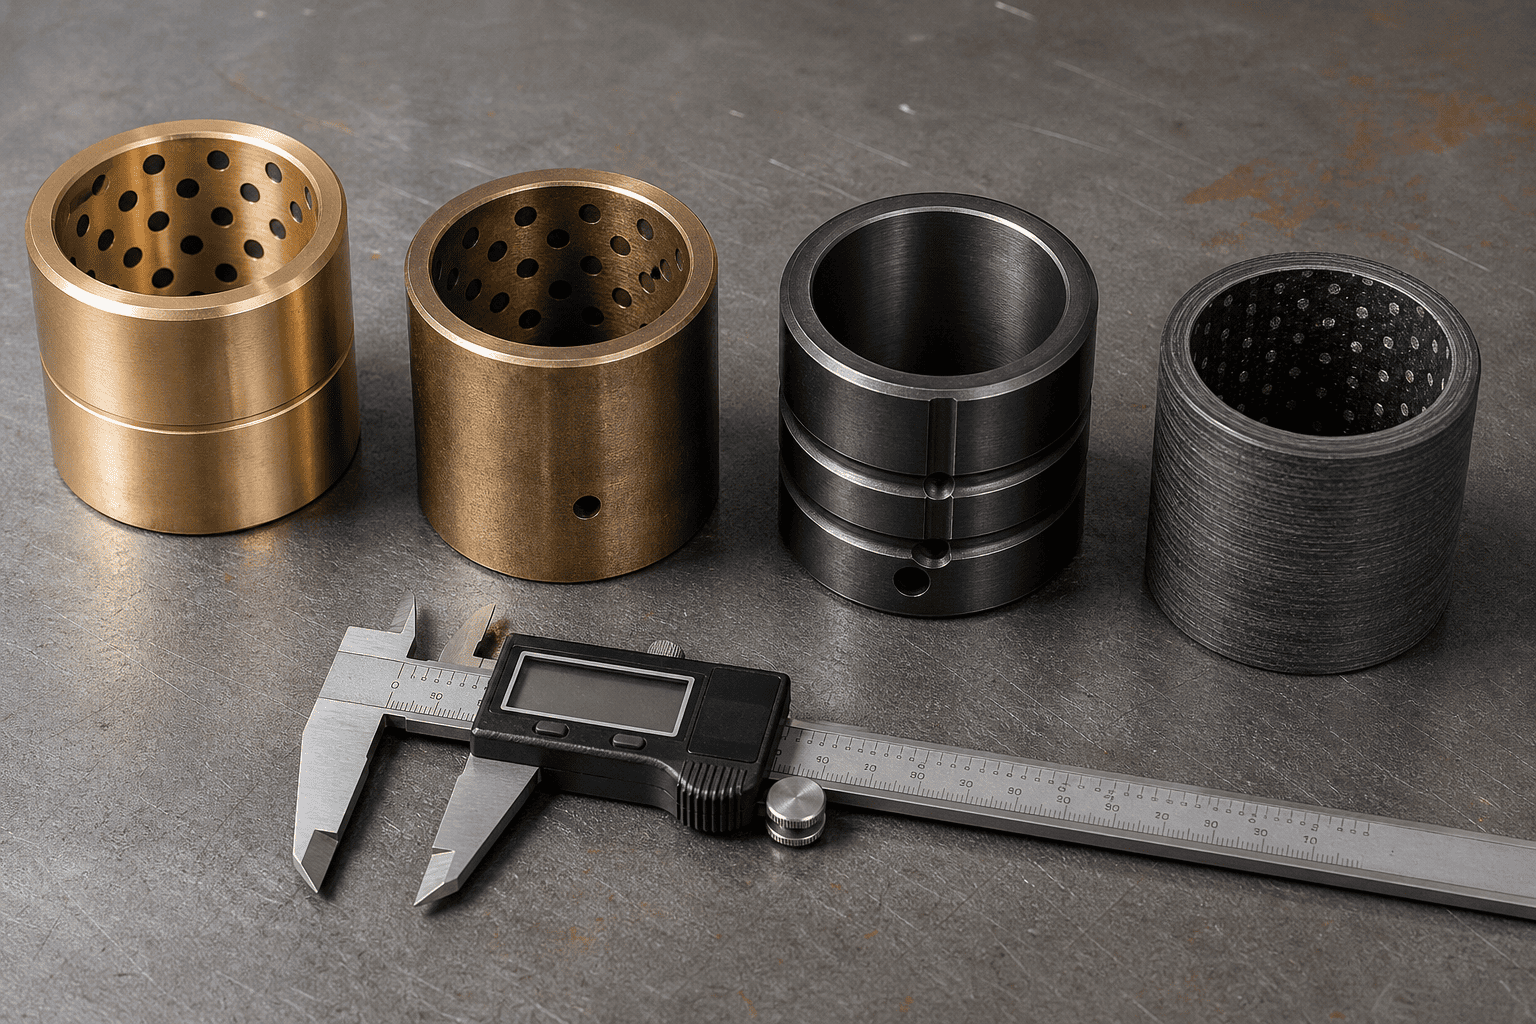
| Persely anyagminőség | Maximális dinamikus terhelés | Kenés szükséges | Legjobb működési jelenet |
|---|---|---|---|
| Magas ólomtartalmú bronz (SAE 660 / C93200) | 35–45 MPa (közepes) | Napi zsírozás szükséges | Könnyűipari és általános mezőgazdasági |
| Mangán bronz (C86300 nagy szakítószilárdságú) | 70–90 MPa (nagy teherbírású) | Időszakos zsírozás szükséges | Súlyos földmunka- és bányászati kanál kapcsolat |
| Edzett acél (8620 Carburized 60HRC) | 120–150 MPa (extrém sokk) | Zsírozás + Nagynyomású Moly | Szemetes csomagológépek, nyírópofák, nehéz zúzógépek |
| PTFE Fiber-Wound Composite (Duralon) | 100–140 MPa (zéró zsírozás) | 100% ZSÍRMENTES önkenő | Tenger alatti, élelmiszer-minőségű és elérhetetlen forgópontok |
Soha ne szereljen be edzetlen kereskedelmi 1045-ös szénacél csapot nehéz hengerhegységbe. Az 1045 szabvány felületi keménysége csak 18-22 HRC; heteken belül deformálódik és epekedik a mangán bronz vagy edzett acél persely ellen.
Alapmag anyaga: 4140 króm-molibdén vagy 8620 nikkel-króm ötvözött acél, edzett és edzett a mag szívóssága (28–32 HRC) érdekében, hogy elnyelje az extrém hajlítási ütéseket pattanás nélkül.
Felületi tok keményítése: Indukciósan edzett vagy mélyen karburált tok 58-62 HRC-ig, legalább 1,5 mm (0,060") mélységig.
Felületi kikészítés: Precíziós köszörülés és polírozás Ra ≤ 0,2 μm (8 mikrohüvelyk) értékre. . Korrozív tengeri, jégoldó útsó vagy műtrágya környezetben használjon 25 mikronos keménykrómozást vagy QPQ folyékony nitridáló fedőbevonatot az edzett házra.
Folyamatos csapszegezést, csuklócsuklók dörömbölését vagy a kapocsfül megrepedését tapasztalja a gépparkjában?
Vegye fel a kapcsolatot a HCIC szakosodott mérnöki csoportjával. Nagy teherbírású egyedi munkahengereket gyártunk mangánbronzból, edzett ötvözetből vagy önkenő kompozit perselyekből, amelyekhez hitelesített 58–62 HRC indukciós edzett csapok párosulnak, amelyeket az állásidő nélküli megbízhatóságra terveztek.