Ha a helyszíni technikusok a belső dugattyútömítés meghibásodását gyanítják, a szabványos műhelyteszt során teljes lökettel ki kell üríteni a hengert, nyomás alá kell helyezni a nyílást, és ellenőrizni kell, hogy a szemközti nyílásban nincs-e olajszivárgás. A ballonos hengereknél ez a teszt következetesen hamis negatív eredményeket ad:
| Pozíció | Távolság | Furatmérés | Jegyzet |
|---|---|---|---|
| Alapsapka | 0 mm | 100,02 mm | Névleges specifikáció |
| Középlöket | 500 mm | 100,48 mm | +0,46 mm duzzadó zóna |
| Fejmirigy | 1000 mm | 100,03 mm | Névleges specifikáció |
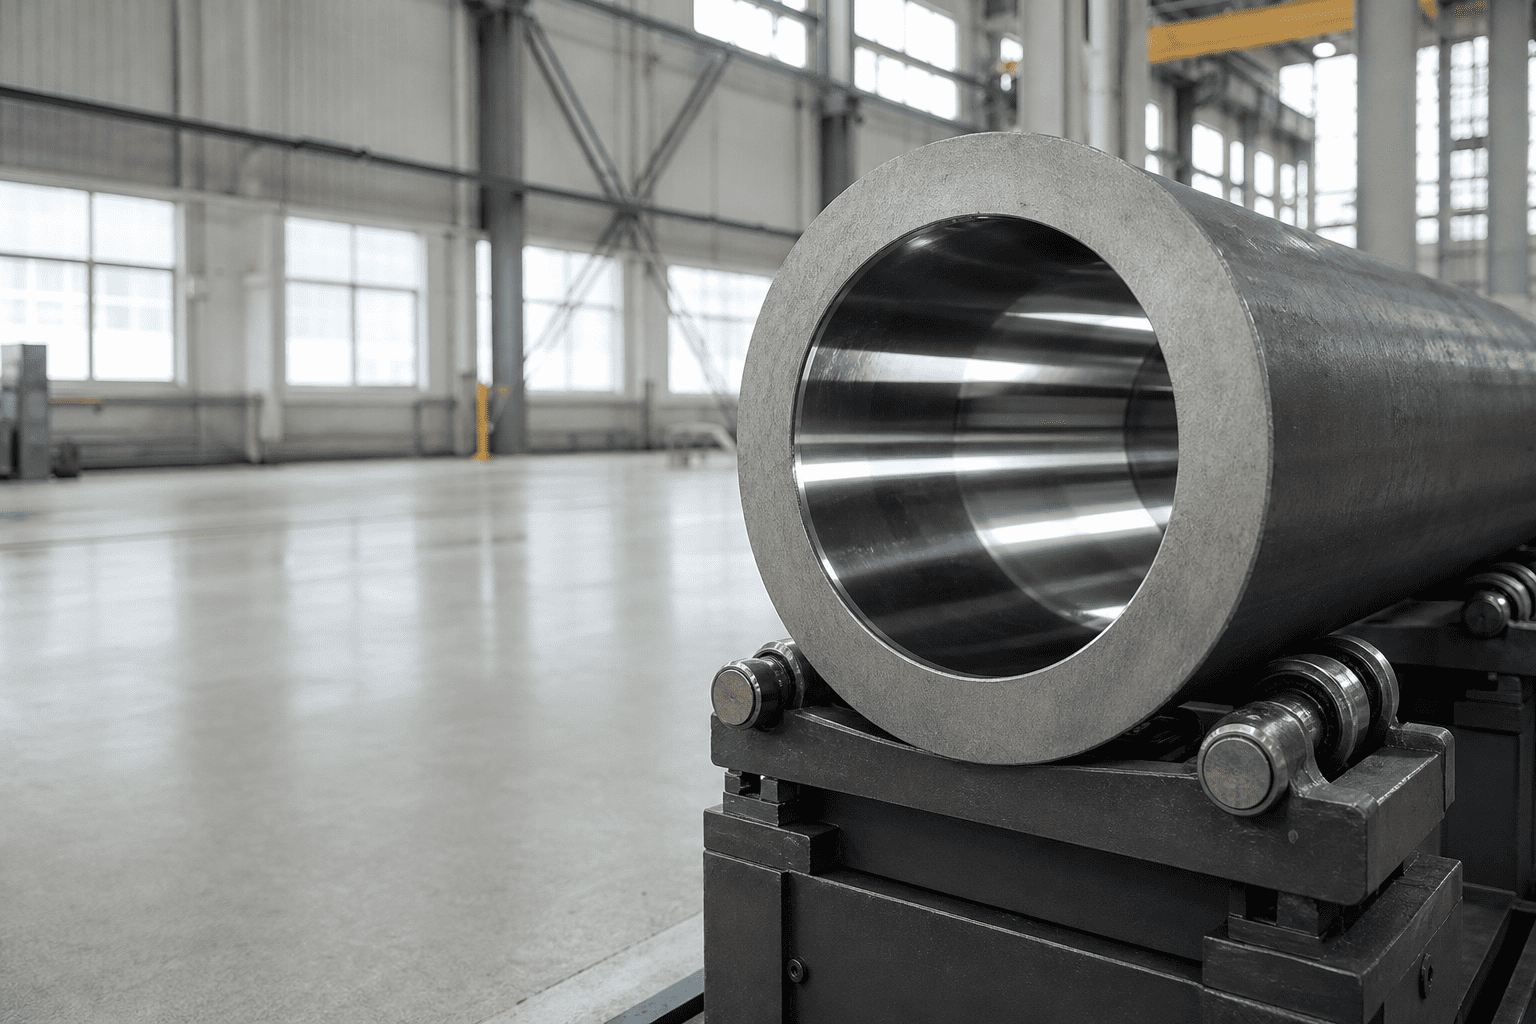
Mert ahidraulikus hengerA hordót mindkét végén szerkezetileg megerősíti a nehéz acél alapkovácsolás és a menetes fej tömszelencé, amely szinte kizárólag a hordó nem alátámasztott középső részében állandó karikát eredményez.
1. Inerciális kinetikus ütési tüskék:A teljes lendülettel gránitba ütköző kotrókanál pillanatnyi lassulási nyomáscsúcsot okoz, amely túllépi a rendszer fő nyomáscsökkentő szelepének repedési határait, mielőtt a szelepfej fizikailag kinyílna.
2. Dekompressziós lökéshullámok:A nagy űrtartalmú hidraulikus présekben és tömörítőhengerekben a gyors szelepváltás akusztikus folyadék-dekompressziós hullámokat szabadít fel, amelyek kalapálják a belső cső azonosítóját.
3. Nem szabványos csőkohászat:A nagy szakítószilárdságú ötvözött acél (520 MPa feletti hozam) helyett alacsony folyáshatárú (350 MPa alatti) szabványos, hidegen húzott szénacélcsöveket használnak.
4. Túlzott csőhónolási juttatás: A már elhasználódott hengercső túlhónolása a mély horzsolási nyomok eltávolítása érdekében csökkenti a cső maradék falvastagságát a minimális műszaki biztonsági ráhagyás alá.
A műhelybontások során a hordó ballonosodása végleges diagnosztizálásához a szerelőknek fel kell térképezniük a belső furat geometriáját több löketközönként, ahelyett, hogy csak a könnyen hozzáférhető csővégeket mérnék:
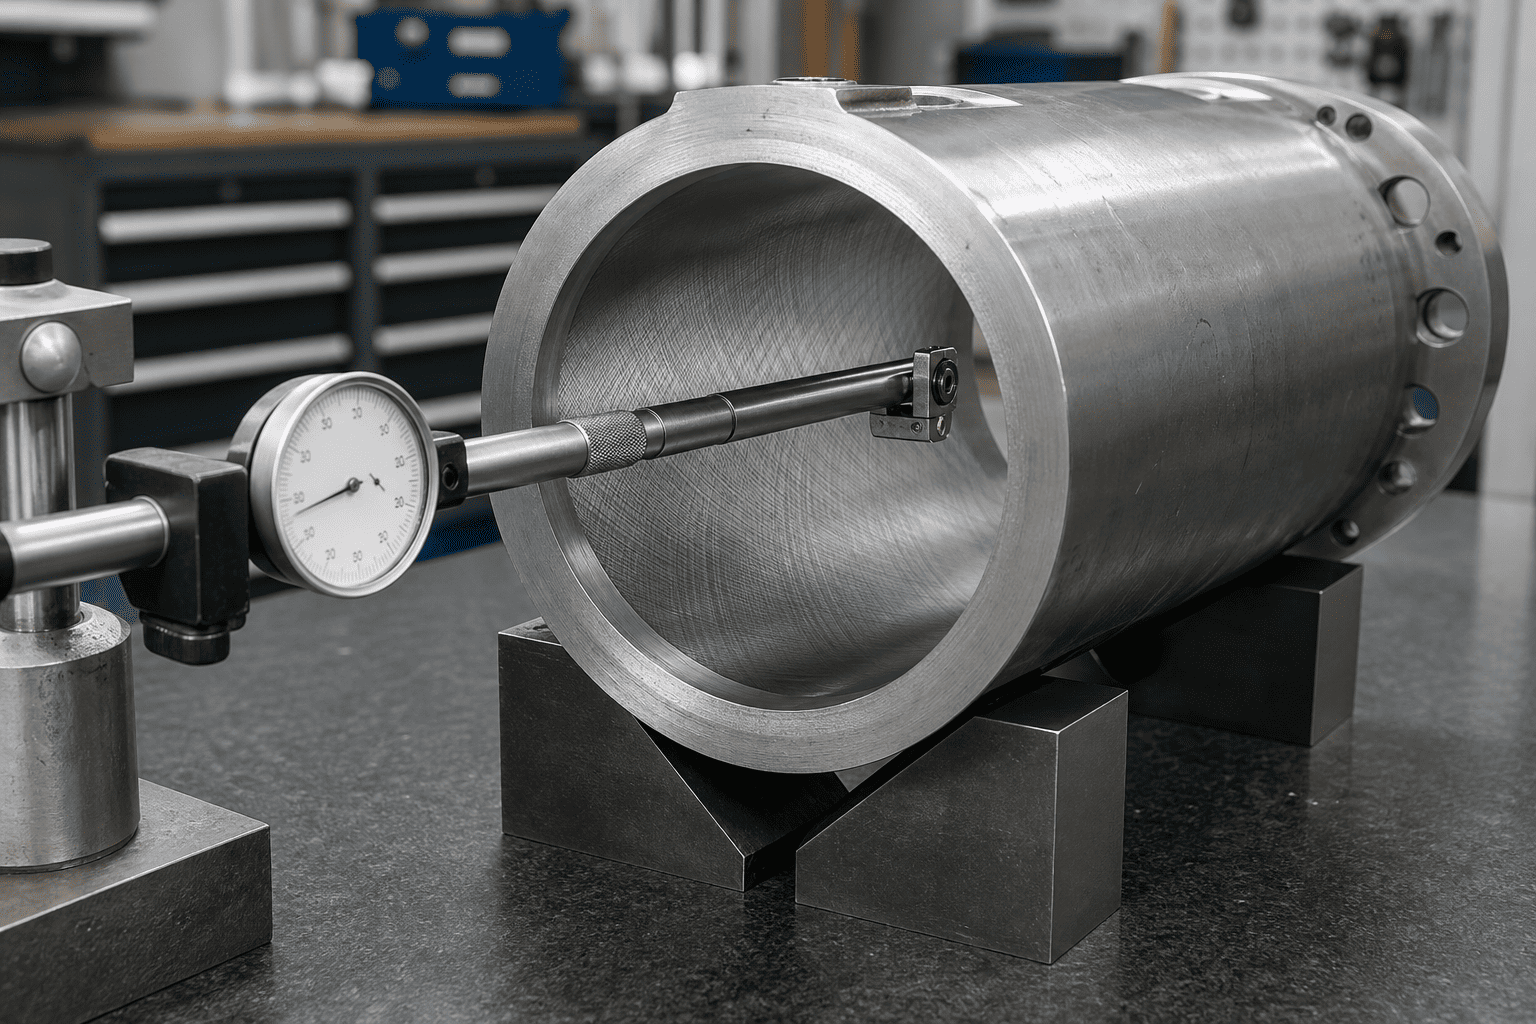
| Pozíció | Távolság | Furatmérés | Jegyzet |
|---|---|---|---|
| Alapsapka | 0 mm | 100,02 mm | Névleges specifikáció |
| Középlöket | 500 mm | 100,48 mm | +0,46 mm duzzadó zóna |
| Fejmirigy | 1000 mm | 100,03 mm | Névleges specifikáció |
A nagy ütésálló hidraulikus áramkörökben a hordók ballonosodása megakadályozása érdekében a szabványos szén DOM csövekről a nagy szilárdságú varrat nélküli ötvözött acélokra kell frissíteni:
| Csőminőség | Anyagok osztályozása | Minimális hozamerősség | Ellenállás a Peak Shock Spikes-ekkel szemben |
|---|---|---|---|
| AISI 1020/1026 | Normál hidegen húzott szén | 290-340 MPa | Gyenge (4000 psi tüskék alatt hajlamos a léggömbökre) |
| St52-3 / E355 | Mikro-ötvözött szerkezeti acél | 450-520 MPa | Közepes (standard mobil ipari benchmark) |
| 27SiMn / 30CrMo | Edzett és edzett ötvözött acél | 620-780 MPa | Kiváló (8000+ psi dinamikus bányászati ütéseknek ellenáll) |
| 4140 Chrome-Moly | Nagy keménységű ötvözött acél | 850-950 MPa | Extreme Duty (bontási tartozékok és kovácsológépek) |
A nagy hozamú ötvözet kiválasztása mellett a nagy teherbírású mérnöki irányelvek megkövetelik a nehéz falarányok meghatározását, ahol a cső külső átmérője legalább 1,25-1,35-szerese a nagy ütésű mobil berendezések névleges furatátmérőjének.
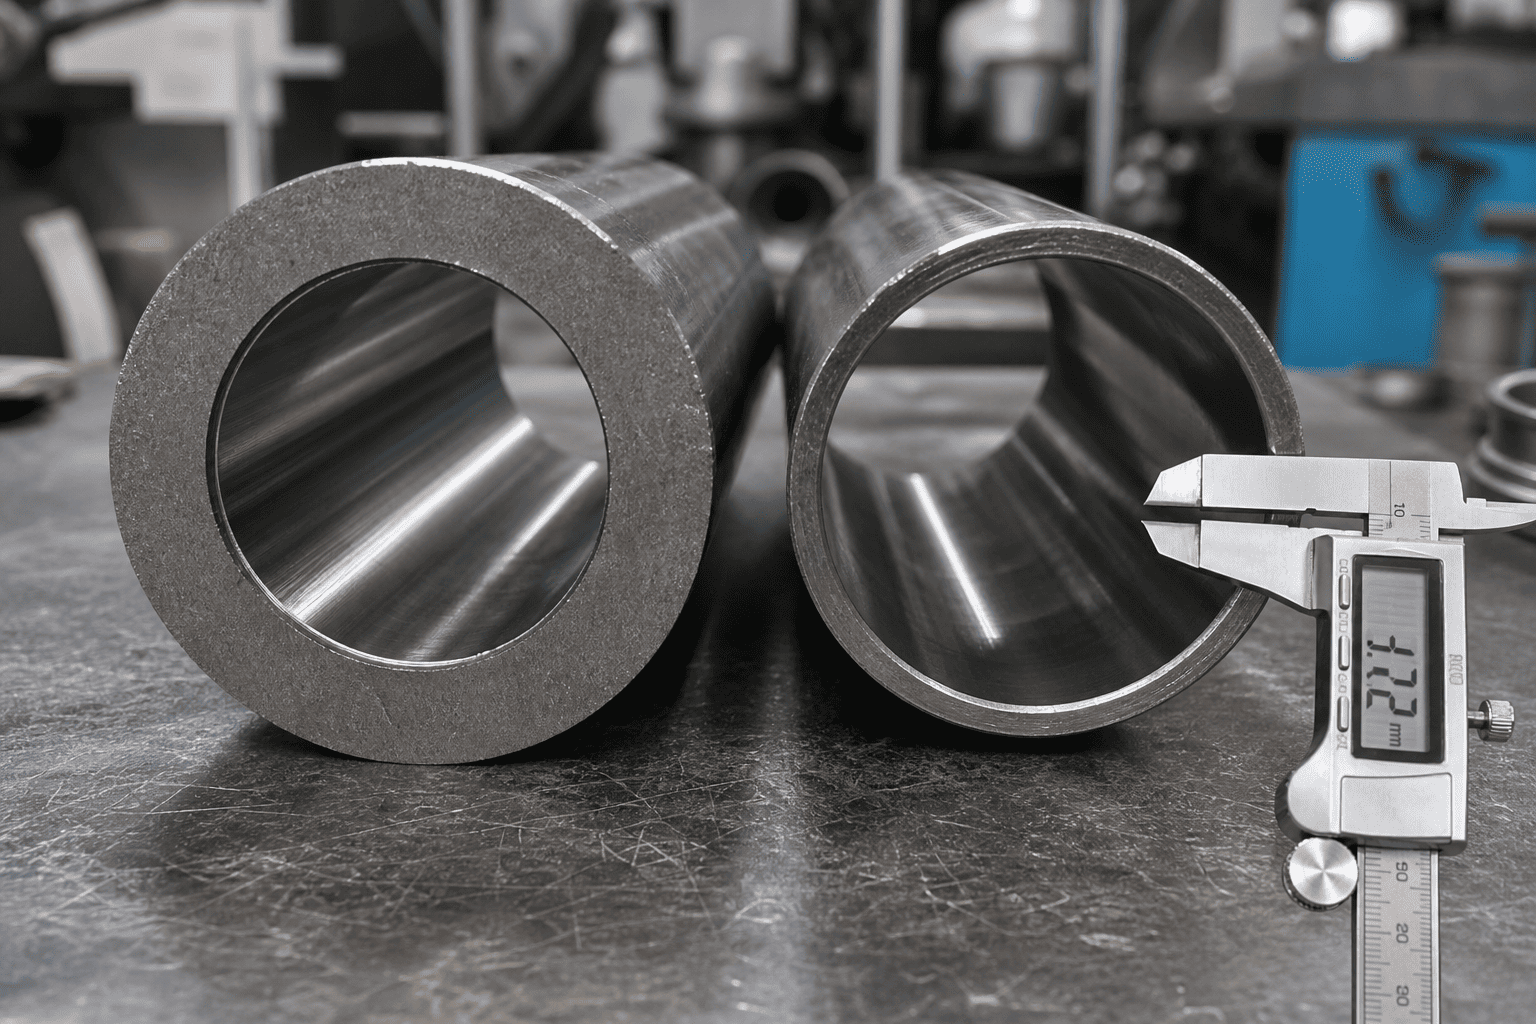
Megbirkózik a kitörési erő megmagyarázhatatlan löketközi veszteségével vagy a hordó duzzadásával súlyos igénybevételű berendezésekben?
Konzultáljon a HCIC speciális hidraulikus tervezői csapatával. Nehéz falú, nagy hozamú ötvözetből készült hengerszerelvényeket szállítunk tanúsított 27SiMn/4140 varrat nélküli csővel, precíziós hornyolt és égetett furatokkal, valamint átfogó CAD-hitelesítéssel a nagy igénybevételt jelentő mobil és ipari gépekhez világszerte.