A HCIC az egyedi termékek vezető globális gyártójahidraulikus hengerekés 1998 óta működő erőműveket, a mai napon bejelentette új, több millió dolláros automatizált CNC síkoló és görgős polírozó (SRB) gyártósorának hivatalos üzembe helyezését.
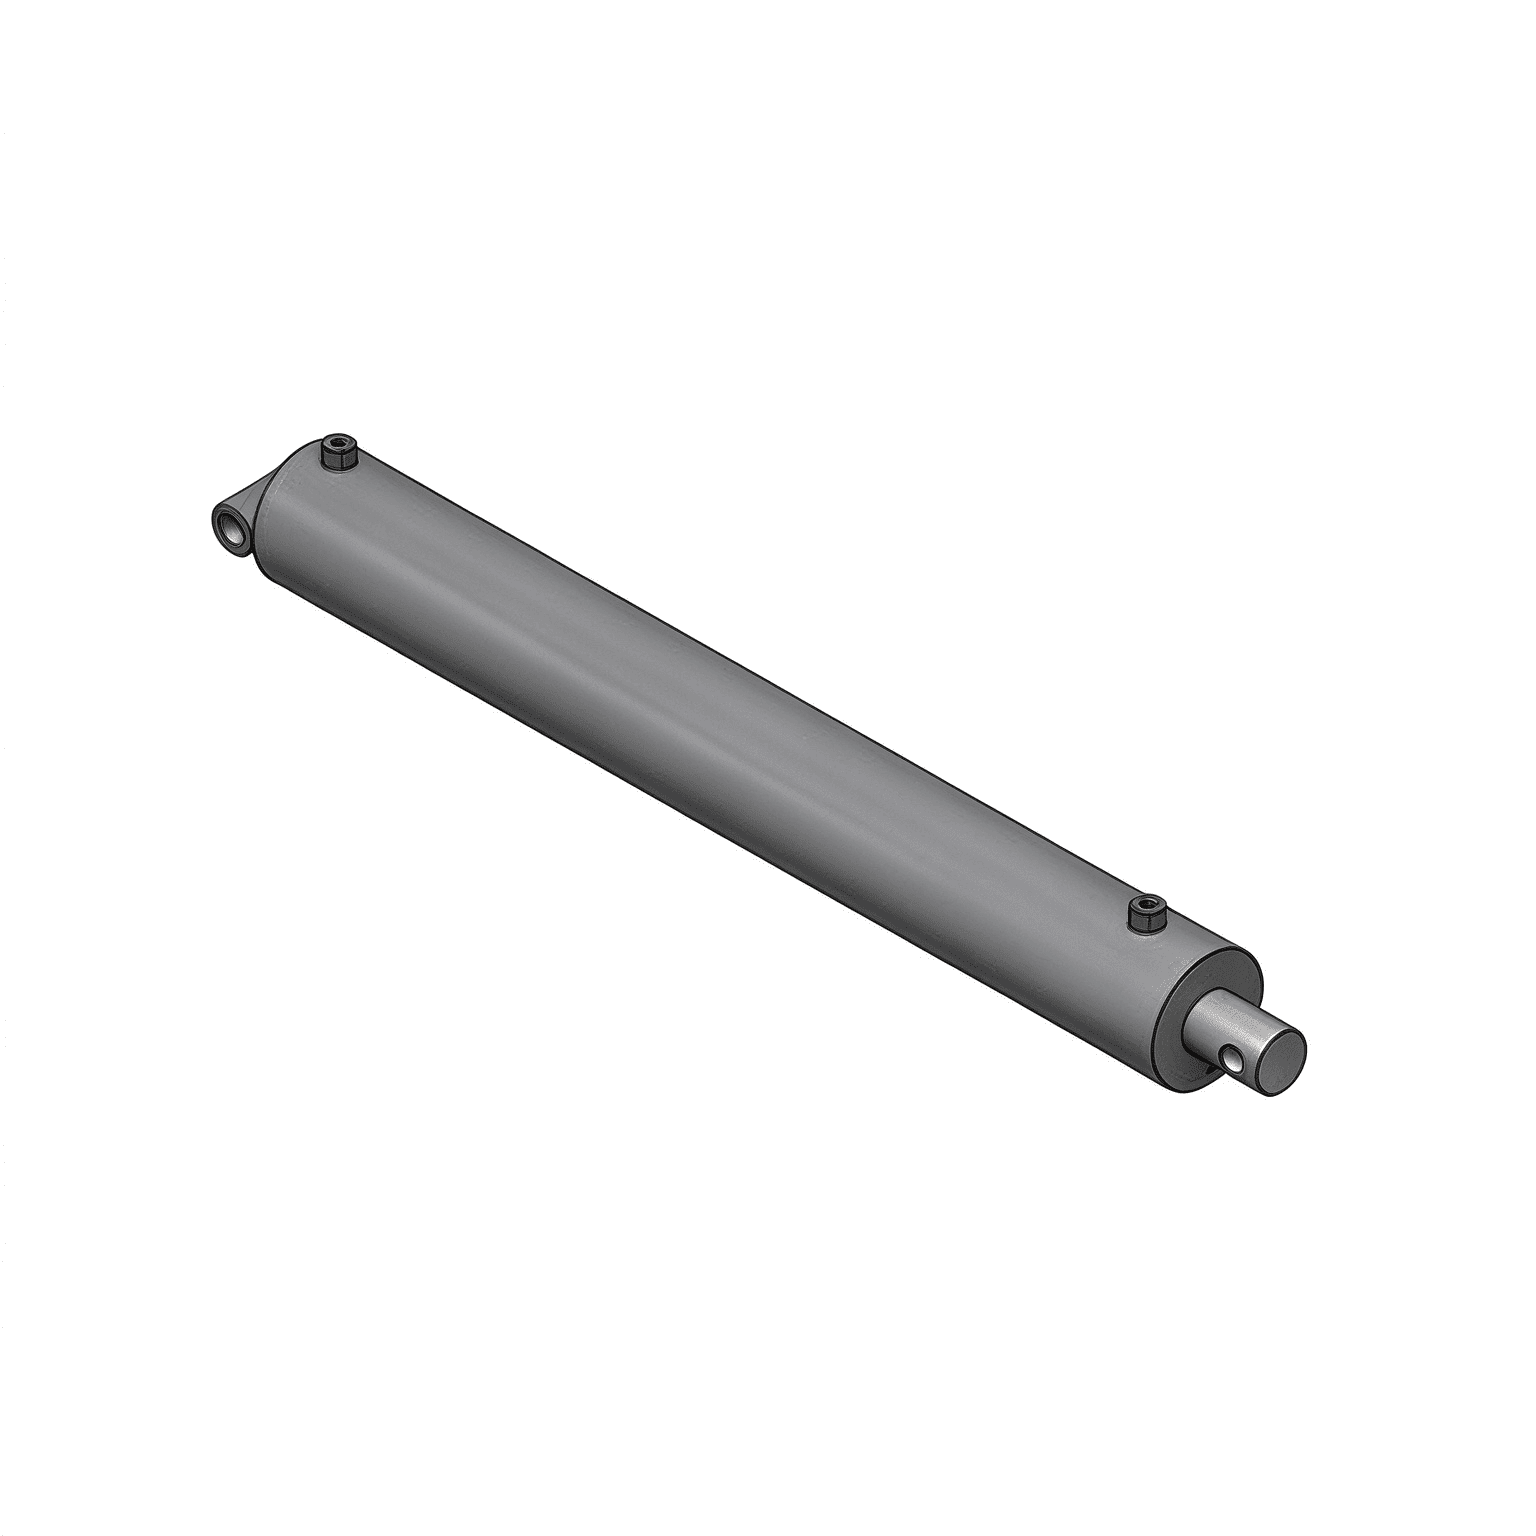
A HCIC elsődleges hidraulikus gyártóüzemében telepített fejlett, nagy teherbírású megmunkáló berendezést kifejezetten a varrat nélküli acélhengerhordók mélyfuratú megmunkálására tervezték. A létesítmény Ø50 mm-től Ø400 mm-ig (1,97" - 15,75") képes feldolgozni a cső belső átmérőjét és 12 méterig (39,4 láb) egymenetes munkahosszt, jelentősen bővítve a HCIC gyártási sávszélességét a bányászati, daru, tengeri, hosszú löketű teleszkópos hengerek és nehézipari teleszkópos hengerek esetében.
| Megmunkálási folyamat | Kombinált egymenetes CNC síelő és görgős polírozás |
|---|---|
| A cső belső átmérője (furat) tartománya | Ø50 mm - Ø400 mm (1,97" - 15,75") |
| Maximális egymenetes lökethossz | Akár 12 000 mm (12,0 méter / 39,4 láb) |
| Elért felületi érdesség (Ra) | Ra 0,08-0,20 μm (3,2-8,0 mikrohüvelyk) |
| Furattűrési szabvány | ISO H8 / H9 nagy pontosságú furat méretosztály |
| Csőanyag képesség | St52-3, E355, 27SiMn, 4140, Q355JR ötvözött acélok |
| Minőségellenőrzési integráció | Beépített ultrahangos vastagság és többpontos levegőmérő |
Évtizedek óta,hidraulikus hengerA gyártás többlépcsős durva fúráson, majd többmenetes csiszolókő-hónozáson alapult. Bár funkcionális, a hagyományos hónolás lassú, nagy mennyiségű fogyóanyag-hulladékot termel, és mikroszkopikus méretű, keresztirányú sraffozású mikrohornyokat hagyhat maga után, amelyek felgyorsítják az elasztomer tömítések kopását.
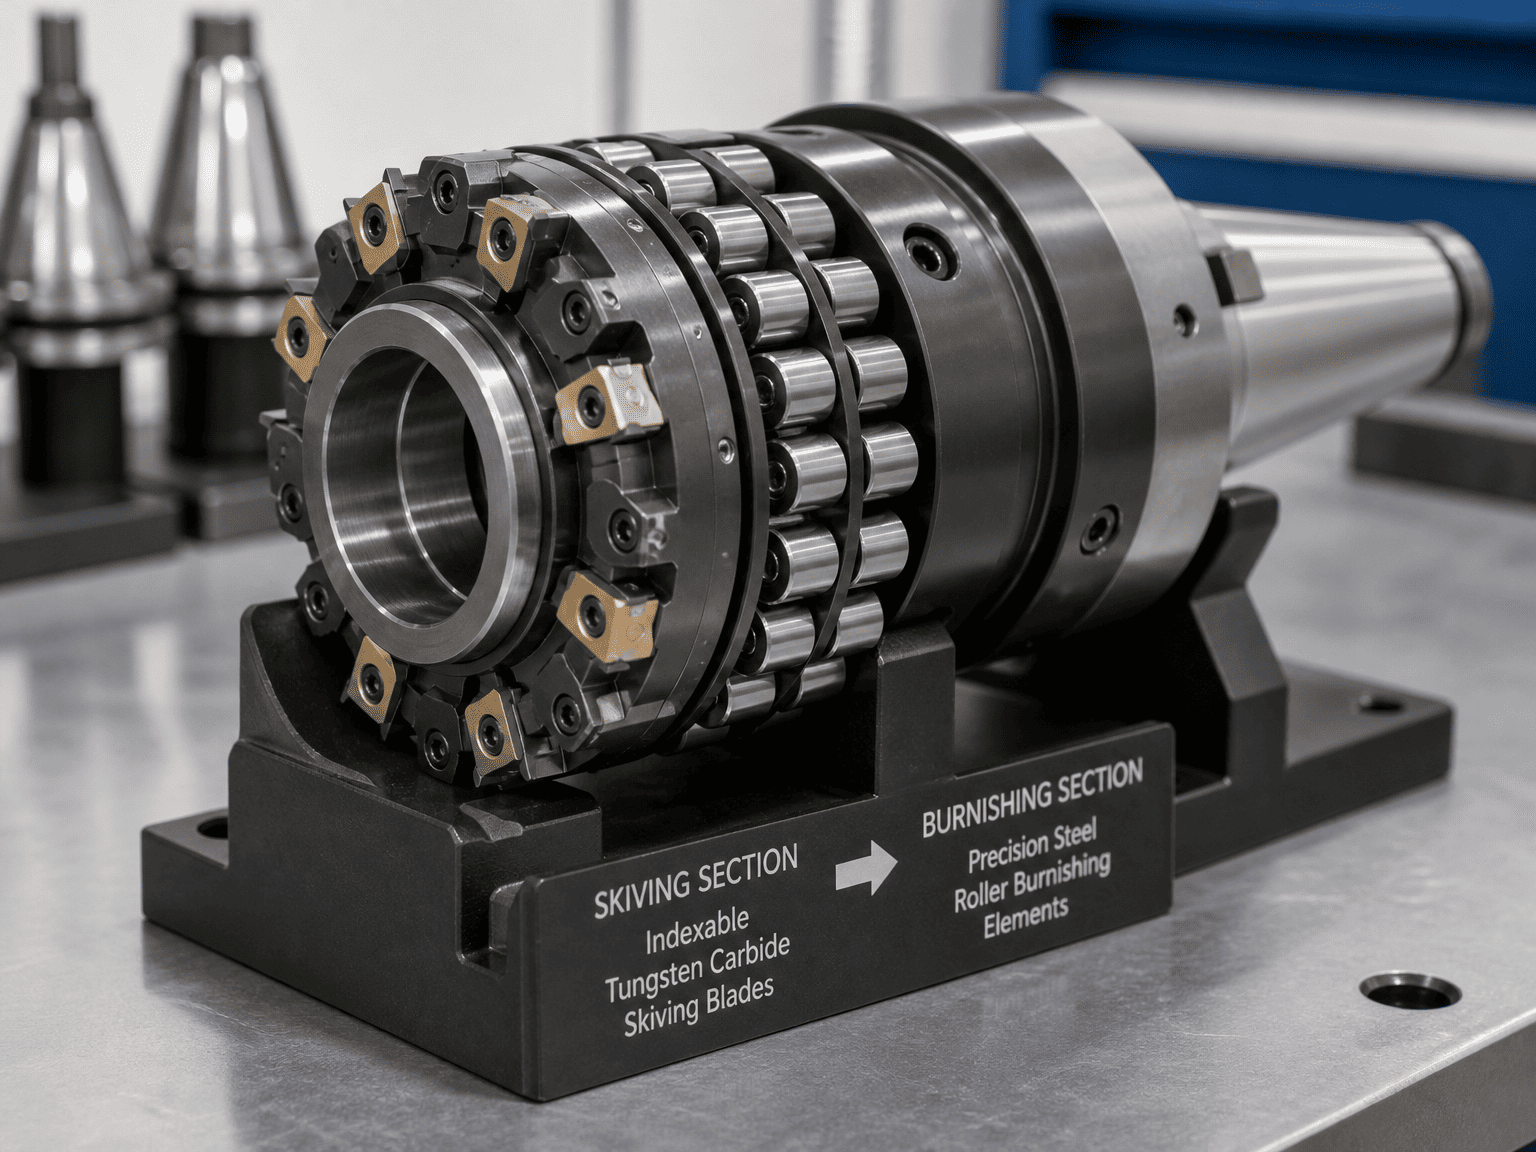
A HCIC automatizált CNC síkhengeres polírozó hengersor ezeket a szekvenciális műveleteket egyetlen, nagy hatékonyságú folyamatos menettel helyettesíti:
A művelet során a nagy pontosságú keményfém lapkák eltávolítják a nyers csőkifutást és a kúposodást. Közvetlenül a vágófej mögött az edzett acél hengerek intenzív sugárirányú nyomást fejtenek ki a furat falára. Ez a mechanikus képlékeny deformáció a mikroszkopikus fémcsúcsokat völgyekké lapítja, ultrasima, tükörszerű felületet hozva létre ($Ra \le 0.15\text{ }\mu\text{m}$), amely drámaian csökkenti a tömítés súrlódását és megakadályozza a mikrokopást.
Ellentétben a vágási vagy köszörülési eljárásokkal, amelyek maradék húzófelületi feszültséget okoznak, a hengeres polírozás mély nyomó-maradék feszültségeket indukál a belső cső falában. Ez a hidegmunka-edzés 15-30%-kal növeli a felületi keménységet, jelentősen megnövelve a nagynyomású kifáradásos repedésekkel szembeni ellenállást és a belső hengertágulást erős ciklikus terhelések esetén.
A 8 méteres nagy teherbírású kotrógépek vagy többlépcsős teleszkópos hordók hagyományos mélyfúrása és hónolása gyakran 4-6 órás gépciklus-időt igényelt. Az automatizált CNC SRB sorozat kevesebb mint 25 perc alatt elkészíti ugyanazt a csövet, így a hengerek sorozatgyártásának teljes átfutási ideje a tipikus 6-8 hetes ipari szabványról mindössze 3-4 hétre csökken.
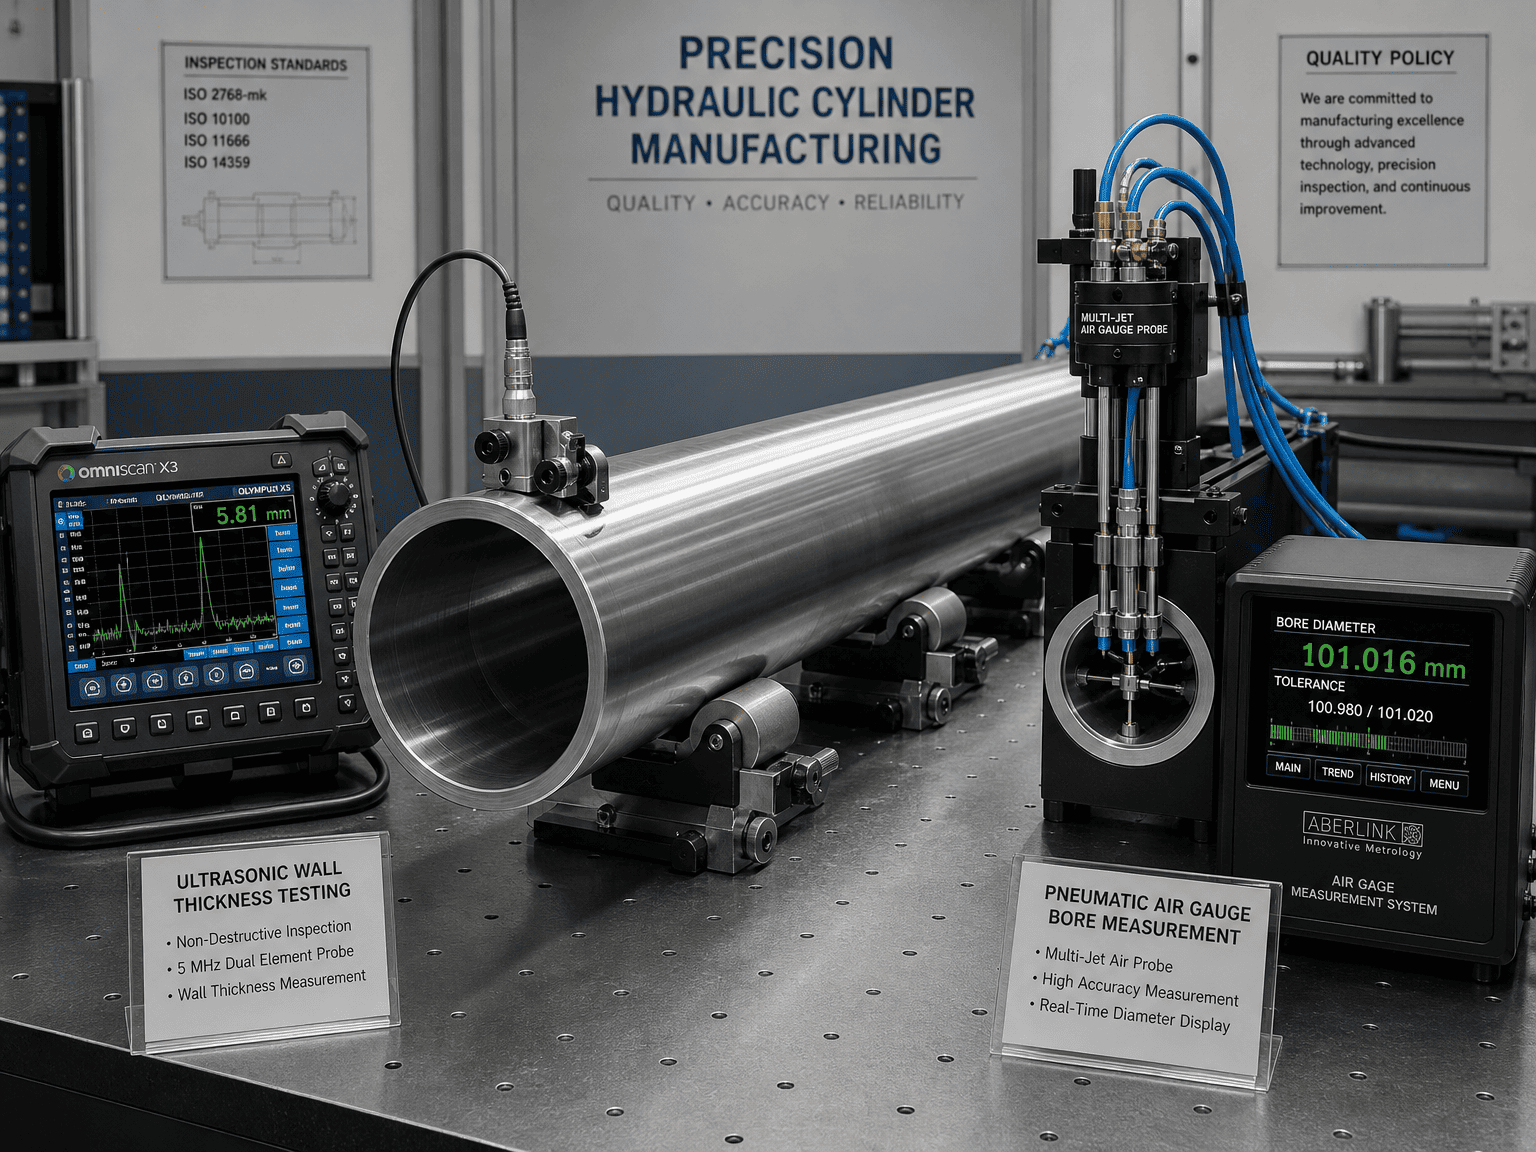
A hibamentes szállítás garantálása érdekében a globális exportpiacokon az új gyártósor teljes mértékben integrálva van a HCIC ISO 9001 minőségirányítási keretrendszerébe:
„A világszínvonalú gyártási infrastruktúrába való befektetés kulcsfontosságú a HCIC globális partnereink iránti elkötelezettségében” – mondta David Song, a HCIC nemzetközi mérnöki részlegének igazgatója. "A HCIC automatizált CNC síkhengeres polírozó hengersorunk üzembe helyezésével az észak-amerikai és európai OEM berendezések gyártói számára első osztályú pontosságot, meghosszabbított tömítési élettartamot és iparágvezető szállítási sebességet biztosítunk a nagy furatú és hosszú löketű hidraulikus működtetőkhöz."
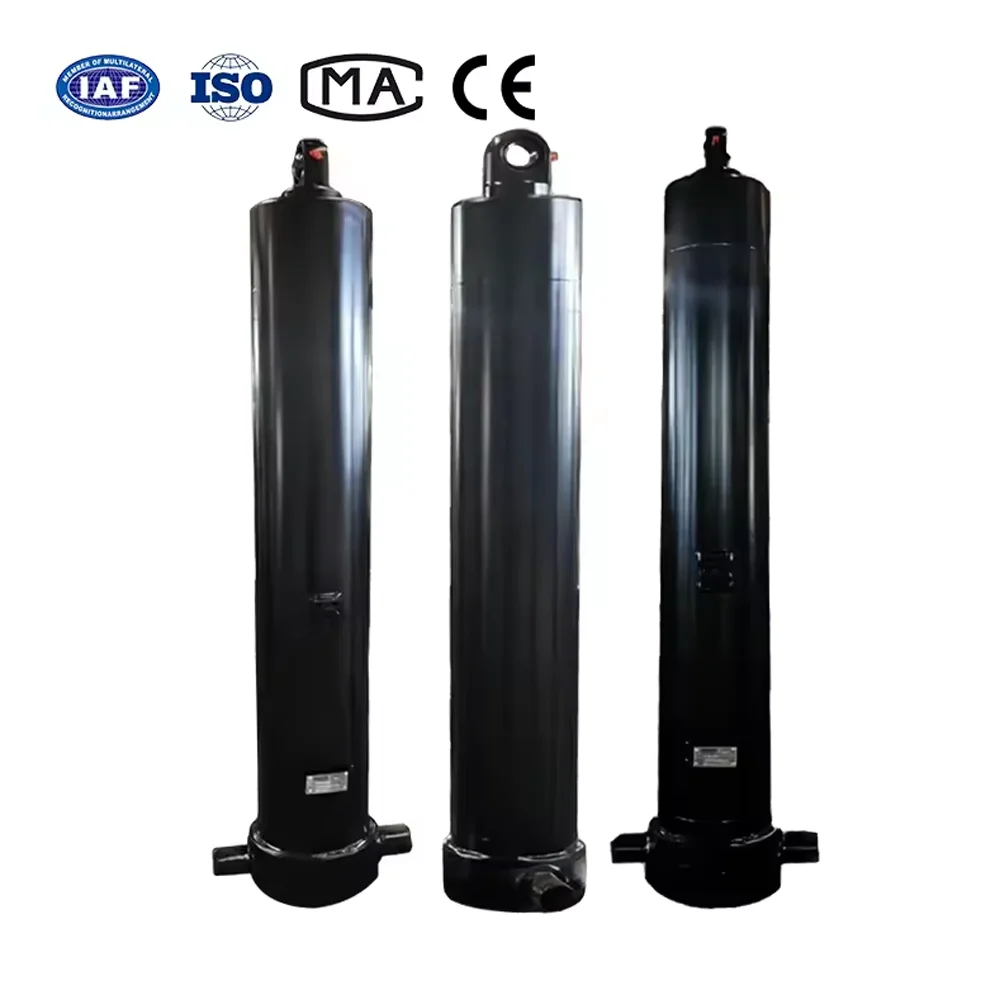
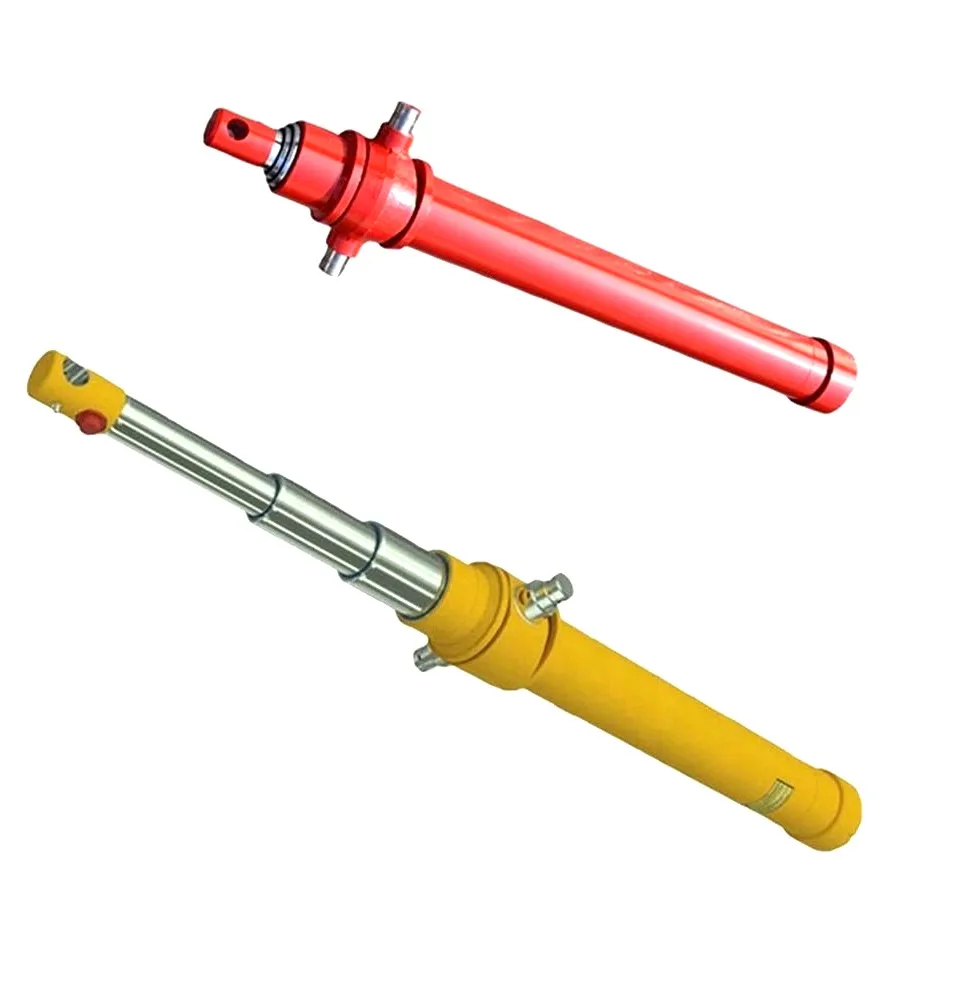
A létesítmény már teljesen működőképes, és nagy űrtartalmú teleszkópos hengereket gyártanak dömperes félpótkocsikhoz, szemétcsomagoló hengereket, mobil daruk gémhengereit és egyedi kötőrúd/hegesztett hengereket nehézipari alkalmazásokhoz.
Az ebben a közleményben hivatkozott specifikációk és tűréshatárok a HCIC Jinan gyártóüzemében érvényes jóváhagyott gyári átvételi tesztparamétereket tükrözik. Műszaki rajzokat, anyagvizsgálati tanúsítványokat (MTR) és ISO 9001 megfelelőségi dokumentációt minden gyártási szállítmányhoz mellékelünk.
A nagy furatú hengergyártás, az egyedi OEM-specifikációk vagy a 3D STEP mérnöki modellek kérése: